跨车间无线通信解决方案 青岛某生产工厂原材料与主控设备协同优化
一、背景与挑战
位于青岛的某生产工厂面临着典型的跨车间协同难题:原材料零件存放于三个独立车间(分别为A车间、B车间和C车间),而加工主控设备集中部署在中央控制室,与各车间之间存在物理距离和建筑阻隔。原有的有线通信线路老化、布线困难,且因车间内重型设备移动频繁导致线缆易损坏,造成通信中断频发,严重影响生产调度效率。
具体痛点包括:
- 实时性差:原材料库存数据与主控设备之间传输延迟高,导致缺料或积压。
- 可靠性低:有线链路在车间复杂电磁环境下抗干扰能力弱,故障率高。
- 扩展性不足:新增设备或调整产线时,重新布线成本高、周期长。
二、通信需求分析
针对上述问题,工厂明确了对通信系统的核心要求:
- 低时延:原材料消耗信号需在毫秒级内送达主控设备,以支持实时排产。
- 高可靠:在金属结构、移动设备干扰下仍能稳定传输。
- 广覆盖:三个车间与主控室之间无障碍通信,覆盖半径约200米,需穿透多层墙体。
- 易维护:支持快速部署与后期扩展,减少停机时间。
三、解决方案设计
3.1 技术选型:工业级无线Mesh网络
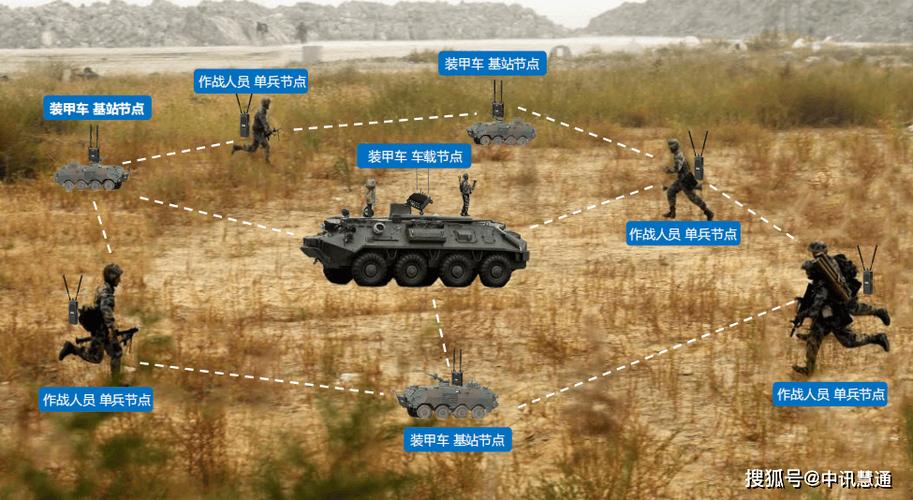
综合考虑车间环境(存在大量金属设备、移动叉车、电磁噪声),建议采用工业级无线Mesh节点,工作在5GHz频段(抗干扰能力强,带宽高),并支持802.11ac标准。每个车间部署2-3个Mesh节点,通过多跳中继形成自组织网络,主控室设立网关节点连接核心交换机。
3.2 方案架构
- A/B/C车间:每个车间安装一台工业无线AP(IP67防护等级,支持PoE供电),连接该车间的原材料传感器(如RFID读写器、料位开关)和PLC。
- 主控设备侧:在主控室部署一台无线控制器(AC)和网关,统一管理所有AP,并与MES/ERP系统对接。
- 冗余设计:各车间之间通过Mesh链路互相备份,任意节点故障时自动切换路径,确保通信不中断。
3.3 关键配置
- 频段规划:使用5.8GHz频段(非授权频段,避免与WiFi干扰),分配独立信道。
- QoS策略:为原材料消耗信号设置高优先级队列,保障低时延。
- 安全机制:启用WPA2-Enterprise认证和AES加密,防止数据泄露。
- 供电与防护:AP采用PoE供电,减少电源布线;设备外壳满足IP54以上防护等级。
四、实施步骤
- 现场勘测:使用频谱分析仪检测各车间电磁环境,确定AP安装位置(避开大型电机和变频器)。
- 设备安装:在车间顶部或墙壁安装无线AP,确保视距传输;主控室安装AC和网关。
- 网络调试:配置Mesh组网、VLAN划分和QoS规则,进行连通性测试。
- 压力测试:模拟多台设备并发上传数据,验证时延和丢包率。
- 系统联调:将无线网络接入现有MES系统,测试原材料库存更新与主控设备响应的闭环流程。
五、预期效果
- 通信可靠性提升:Mesh网络自愈能力使单点故障不影响整体,链路可用性达99.9%以上。
- 时延降低:端到端时延从原有的200ms以上降至50ms以内,满足实时调度需求。
- 运维成本下降:无线部署减少线缆维护工作量,新增节点仅需配置即可接入。
- 生产协同优化:原材料数据实时同步至主控设备,实现按需补料,库存周转率提高15%以上。
六、
面对青岛工厂跨车间通信的挑战,本方案以工业无线Mesh网络为核心,兼顾可靠性、实时性与扩展性,有效解决了原材料零件与加工主控设备之间的信息孤岛问题。未来可进一步引入边缘计算网关,在车间侧完成数据预处理,进一步降低主控室负载,为智能制造升级奠定基础。
如若转载,请注明出处:http://www.qidingwan.com/product/46.html
更新时间:2026-11-01 09:44:44